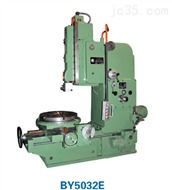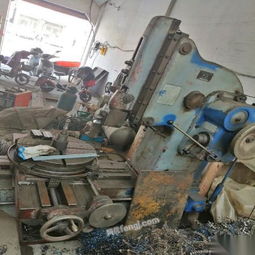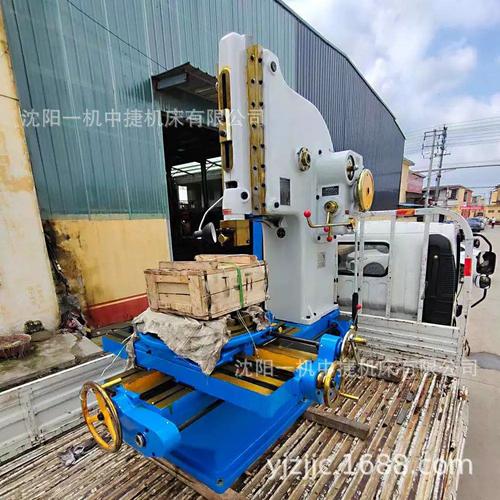
在机械制造领域,键槽、花键、方孔及各类异形孔的加工一直是决定传动部件精度的关键环节。针对这一需求,B5032D立式插床作为一款经典的机械插床设备,凭借其稳定的切削性能和极高的性价比,至今仍是众多中小型机械加工厂、维修车间及职业院校的首选机型。本文将围绕B5032D普通键槽插床的技术特点、应用场景及选型要点展开详细解析。
一、 什么是B5032D立式插床?
B5032D立式插床属于机械传动式插床,俗称“插床”或“键槽插床”。该机型型号中的“B”代表刨插类机床,“50”通常代表牛头刨床或插床的系列,“32”则代表最大插削长度为320mm。其工作原理是通过曲柄摇杆机构将电机的旋转运动转化为滑枕的上下直线往复运动,配合工作台的纵向、横向及回转进给,实现对工件内孔键槽、花键槽及平面轮廓的插削加工。
相较于液压插床,B5032D采用全机械传动结构,具有结构紧凑、故障率低、维护简单、抗过载能力强等显著优势,特别适合粗加工及半精加工场景。
二、 B5032D插床的核心技术参数与优势
- 主要技术参数
- 最大插削长度:320mm,能够覆盖大多数中型减速机齿轮、带轮及联轴器的键槽加工需求。
- 滑枕行程调整范围:根据工件长度可灵活调整,适应不同深度的键槽。
- 工作台尺寸:通常配备大尺寸回转工作台,支持多工位加工,方便一次装夹完成多角度键槽的插削。
- 切削力:机械式冲程提供强劲且均匀的切削力,尤其适合加工45号钢、铸铁及有色金属材料的键槽。
- 核心应用优势
- 键槽加工专精:针对普通平键、半圆键及楔键的键槽加工,B5032D通过更换不同宽度的插刀,可高效完成通槽或盲槽的加工,尺寸精度可达IT8-IT9级,表面粗糙度稳定在Ra6.3左右。
- 经济实用:相比数控插床或线切割设备,B5032D的采购成本和刀具成本极低,对于单件或小批量生产而言,单件加工成本优势明显。
- 操作灵活:熟练操作工可通过手动进给精准控制插削深度,特别适合修配车间和处理非标异形孔。
- 刚性强:立式布局配合坚固的立柱与底座,保证了机床在重切削时的抗震性,延长了刀具寿命。
三、 B5032D普通键槽插床的典型加工对象
该机型广泛应用于以下零部件的键槽加工:
- 齿轮与皮带轮:电机轴、减速机齿轮内孔的键槽。
- 联轴器与凸缘:各种法兰盘、连接套的内孔键槽。
- 机床附件:卡盘盘体、刀杆及各类套筒的键槽。
- 异形孔加工:方孔、多边形孔及内花键的粗插。
四、 如何选购B5032D立式插床?
面对市场上众多厂家供应的B5032D插床,采购时需重点考察以下几点:
- 机床新旧与精度:全新机床需检查滑枕导轨间隙、工作台回转分度精度及齿轮啮合噪音。二手设备则需重点检测导轨磨损量,若磨损严重将导致插削时“让刀”,影响键槽对称度。
- 附件完整性:确认是否包含随机工具、插刀夹具及工作台分度盘。B5032D的快速夹紧装置和装刀工具直接影响换刀效率。
- 厂家服务能力:选择具备整机保修、易损件长期供应能力的供应商。由于机械插床使用频率高,齿轮、离合器等易损件的及时供应至关重要。
- 电气配置:检查电机功率是否符合加工需求(通常主电机功率在3kW-4kW之间),线路是否防护到位。
五、
虽然现代数控加工中心早已普及,但在键槽插削这一细分领域,B5032D立式插床依然以其不可替代的实用性和经济性活跃在生产一线。对于预算有限或需专门处理内孔键槽的加工厂而言,选择一台由正规厂家供应、质量过硬的B5032D普通插床,不仅是降低成本的有效途径,更是保障传动部件装配精度的务实之选。在采购时务必结合自身工件尺寸与批量,综合评估设备状态与售后保障,方能发挥该设备的最大效能。